本篇文章節錄自蒲地孝典的著作『幻の明治伊萬里』,書裡詳細地歸納與剖析在日本明治初期時,出口貿易與廢藩置縣對於肥前有田當地的陶瓷產業的影響與變革。同時在此書中,特別著重於香蘭社的創立興起與精磁會社的式微沒落。
明治開化期有田藩士請願增加貿易許可證
慶應四年/明治元年(1868年)三月,明治開化期有田的領袖第八代深川榮左衛門與窯主平林伊平等人,抱著必死的決心向藩廳請願,順利將原由田代商會獨占的海外貿易特許證(鑑札)增加至十張。這些人皆來自有田內山地區,分別是泉山的深海平左衛門(喜三)、百田多兵衛、鶴田次兵衛;上幸平的石川太左衛門;大樽的平林伊平;本寺平的第八代深川榮左衛門、武田彌吉;赤繪町的富村森三郎;以及岩谷川內的山口伊右衛門等九人。
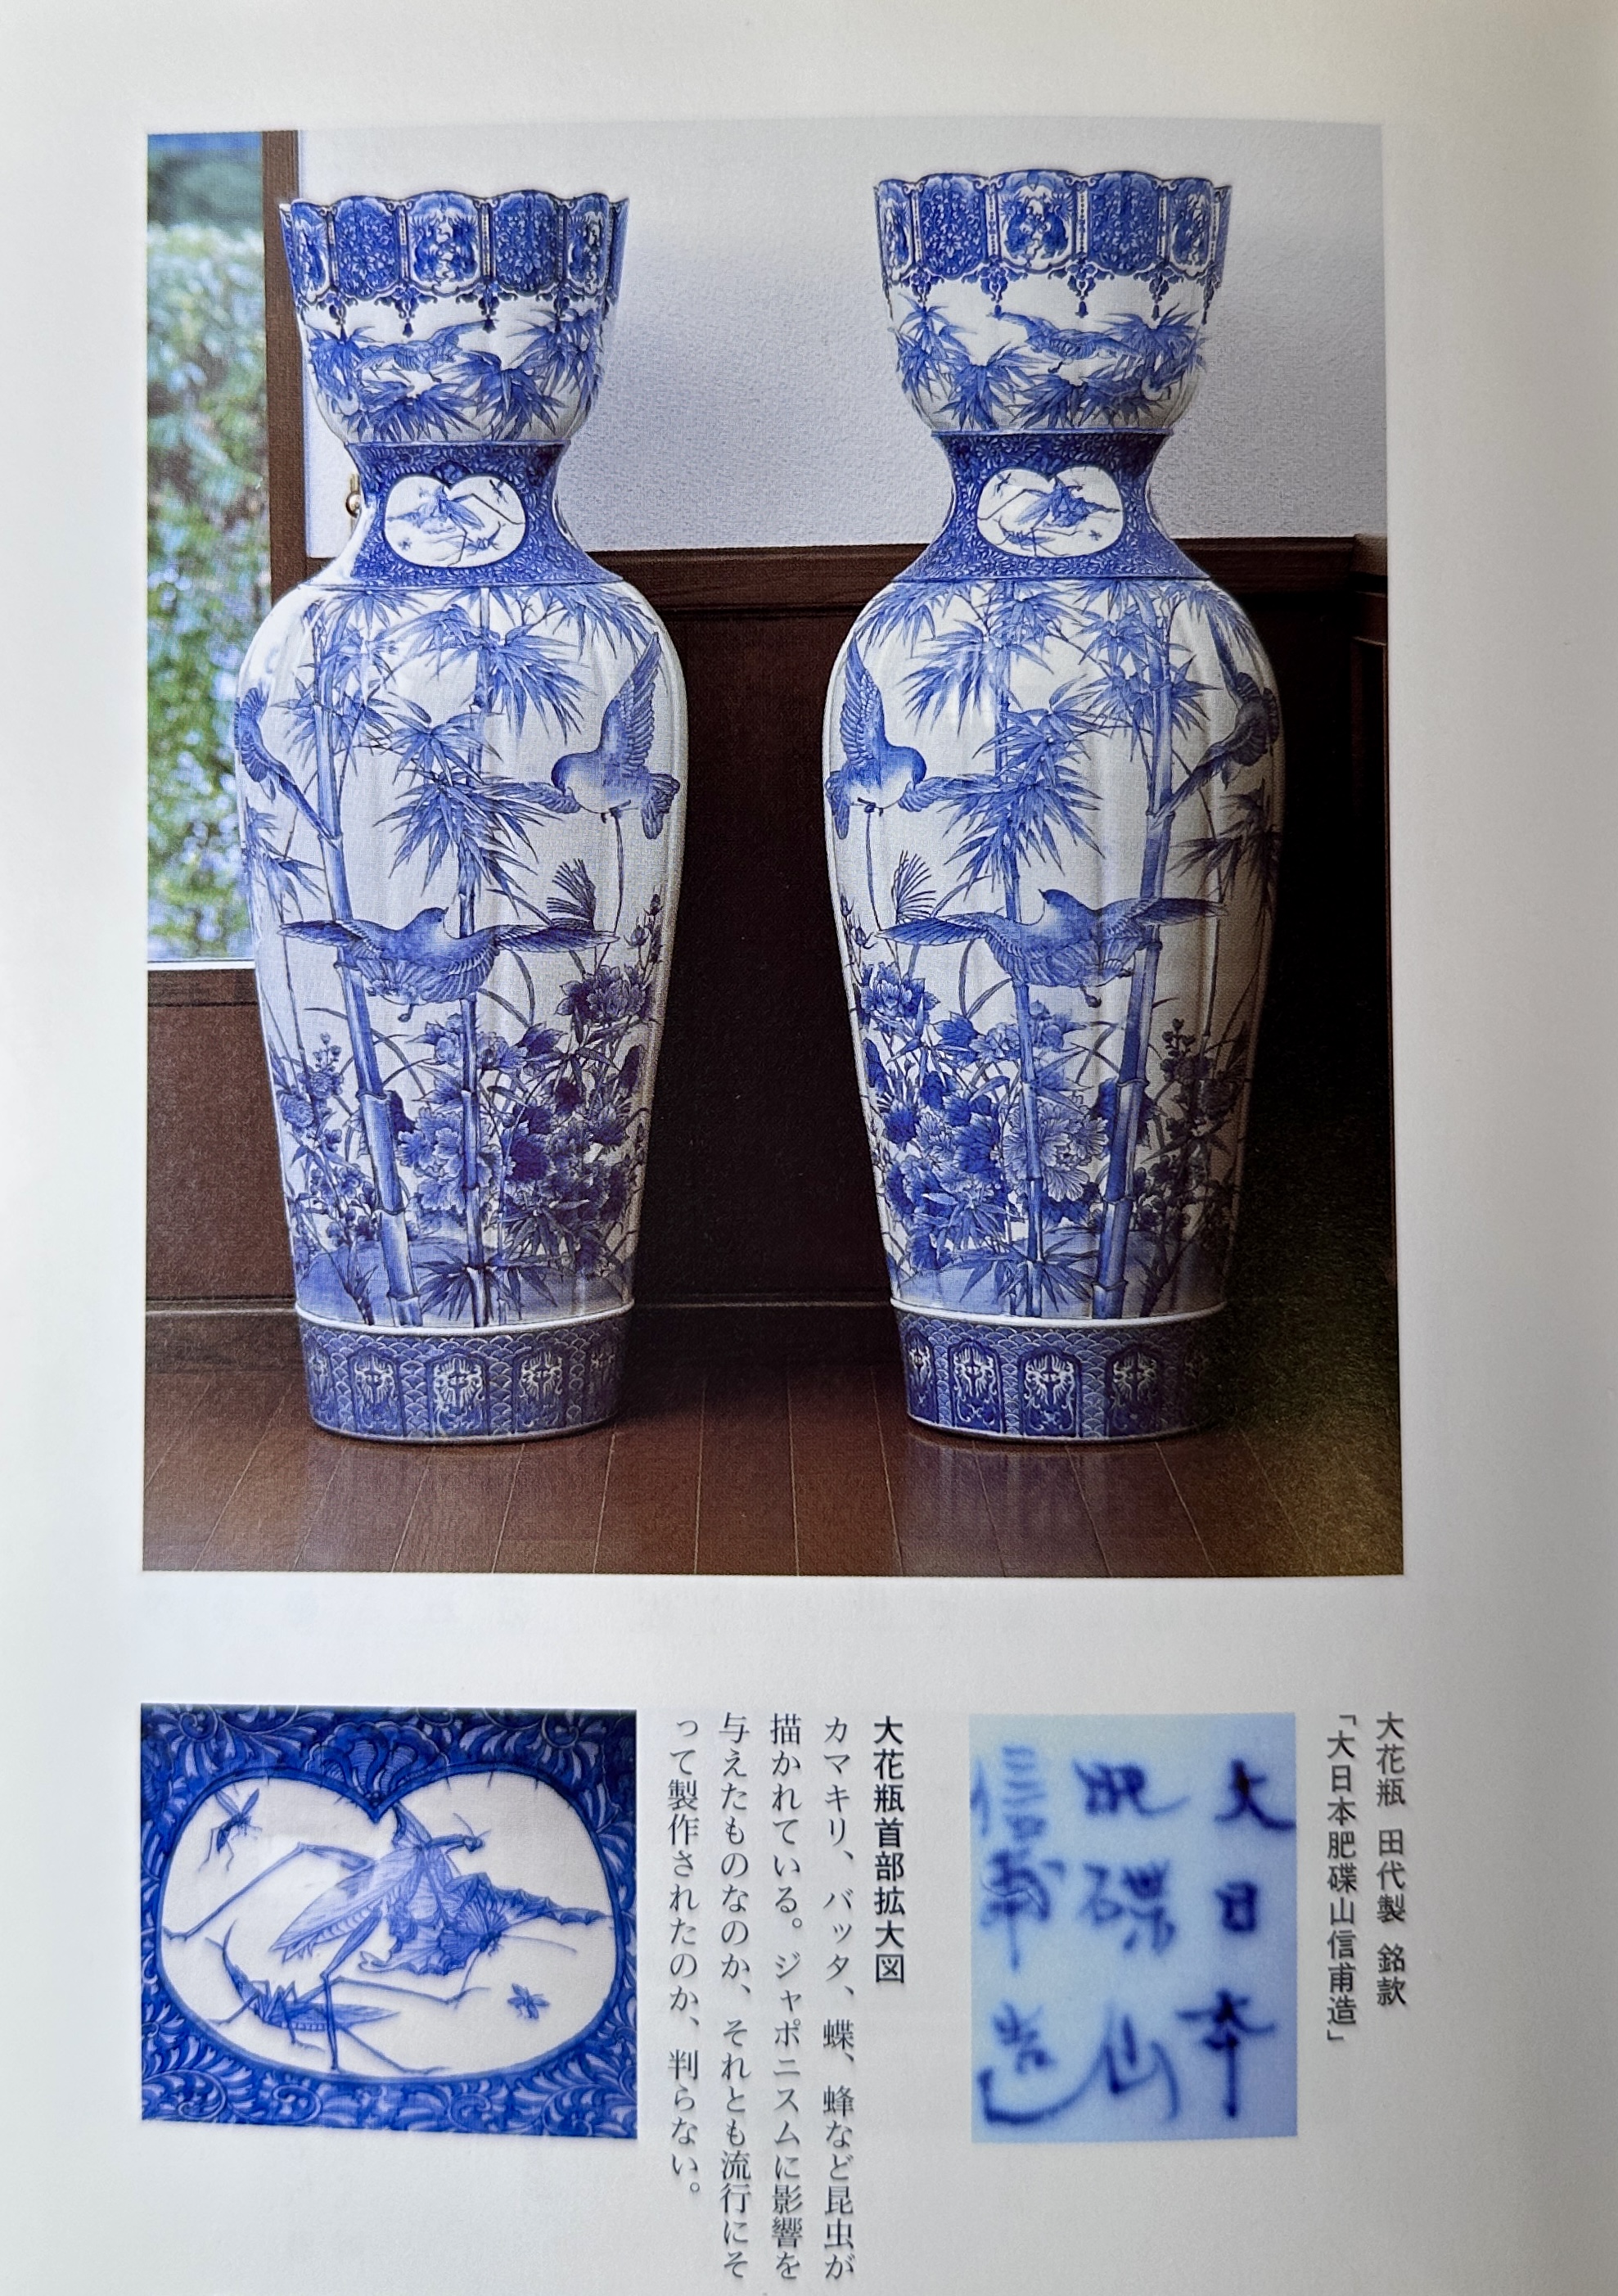
富村森三郎從事釉上彩業(赤繪屋),其筆法與顏料發色皆屬上乘的佳作,至今仍偶可得見,器物上落有「肥前有田、富村製」的款識。深川與平林則在與田代商會競爭的同時,各自於長崎與橫濱設立分店,對海外輸出寄予厚望。深川的作品銘款為「深川造」或「日肥山深川造」,平林則落款「肥磔山平林造」。「肥磔山」讀作「Hichōzan」,意指肥前瓷器的產地。
為了擴大出口,各窯元紛紛著手研發西式餐具。平林曾依長崎荷蘭醫生的訂單製作成套西式餐具等,來自橫濱外國人居留地的訂單也逐漸增加。有田燒就此迎來了我國研發西式餐具的黎明期。
西式平盤的製作難題與泉山陶土的侷限
帶有折邊的西式餐具平盤,尺寸愈大愈容易變形翹曲;作為實用器皿又必須做得輕薄,因此製作難度極高。橢圓盤也是不可或缺的器型,要滿足這類訂單讓窯戶傷透了腦筋。僅使用泉山的陶土缺乏可塑性,不僅底部難以保持水平、容易塌陷變形,且因富含硫化鐵,燒製後鐵質常如黑痣般浮現,胎體底色原本也偏向灰青色。若要與歐洲陶瓷產地那種純白且底部平整的西式餐具競爭,絕非易事。
或許在當時,他們只能藉由營造異國情調、施以繁複緻密的彩繪設計來予以抗衡。使用泉山原料所製成的胎體,作為追求裝飾美感的畫布而言別有一番風味,但若作為日常用品、特別是在海外市場作為西式餐具銷售,確實並不適合。然而在日後,這項限制反而促成了一種正面風氣:即便堅持使用泉山原料,也要創作出設計卓越、足以掩蓋其缺點的製品。
「伊萬里燒」與「有田燒」名稱的由來與區別
常有人詢問「伊萬里燒」與「有田燒」有何不同;由於這個時期正好推展了流通體制的改革,在此順帶說明背景以解答此疑惑。
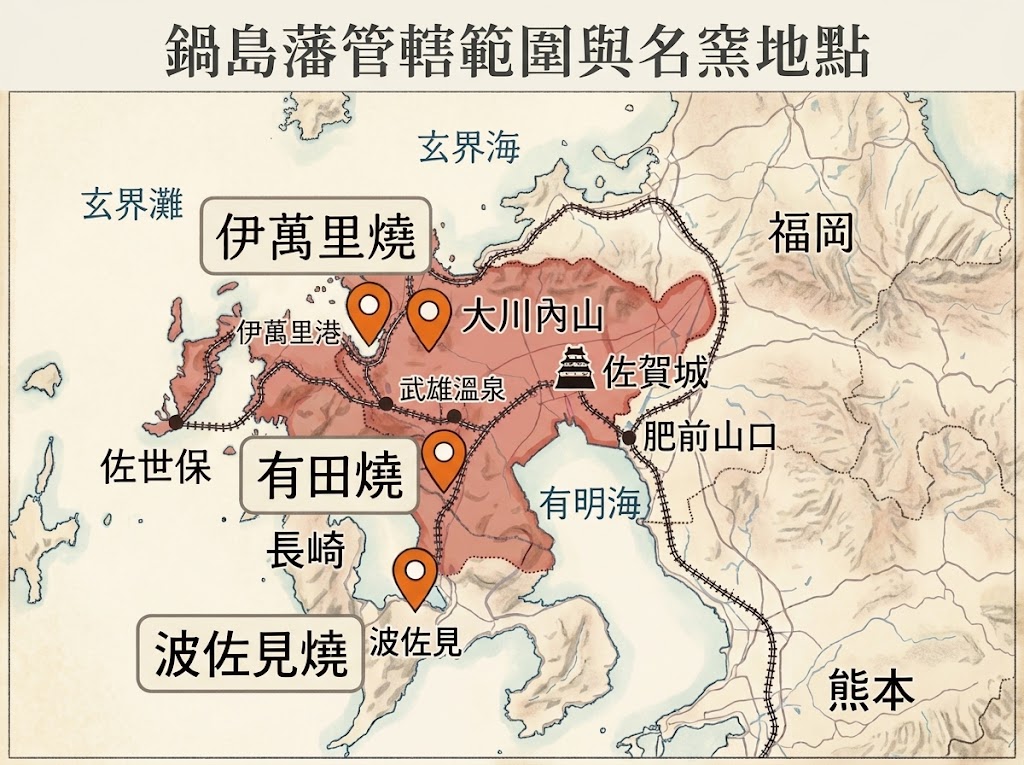
江戶時代初期,肥前地區、特別是有田周邊,曾有過唐津風格的陶器與瓷器同時燒製的時期。肥前瓷器的產地除了有田燒之外,尚有松浦藩的平戶・三川內燒,以及大村藩的波佐見燒。若從消費端的角度來看,往往將肥前所產的陶器與瓷器一概混同稱為「伊萬里燒」。就產量與流通量而言,雖然絕大多數是有田燒,但換句話說,從伊萬里港裝船運出的陶瓷,除了有田產的瓷器之外,也包含了陶器及其他藩所產的器物。不過,有田燒確實全數是從伊萬里裝船運出。
前往伊萬里港採購並銷往全國各地的商人,也將有田燒統稱為伊萬里燒;因此一般常說「有田燒是因為從伊萬里港出貨才被命名為伊萬里燒」,這項說法倒也不算錯。伊萬里港周邊並未形成瓷器產地。雖然鄰近地區有燒製藩主御用的鍋島燒,但鍋島燒並不流入民間市場,在此不列入討論。
明治三年(1870年),有田郡令百武十兼貞(明治洋畫界先驅百武兼行之父)奉藩命行事,為了維持有田燒的品質、穩定價格,以及保護並整頓窯元,新設立了「伊萬里商社」。該商社排除了窯元的私自直銷與民間商社的介入,並於長崎、江戶(東京)、橫濱設立分店,展開對市場的直銷。後文將提及的製陶技術人員川原忠次郎,當時年僅二十二歲便受任為橫濱商社主任。
在大阪方面,也破除了以往由紀州藩獨占銷售的局面,改以「伊萬里燒」的品牌獨力推展,確立了能直接掌握市場動向的體制。
出窯的製品由有力窯元與商社組成的判定委員會進行分級評定,這對穩定價格與提升品質大有成效。委員會的主要成員中,評審員有川原善八、深川榮左衛門,經理(支配人)為平林伊平,總負責人(元締め役)則由手塚龜之助等人出任。伊萬里商社組織嚴密,確實取得了相當的成效。然而,隨著明治四年(1871年)的廢藩置縣,商社宣告解散,粗製濫造與削價拋售的亂象又再度抬頭。
「有田燒」之名要真正作為獨立品牌確立下來,必須等到明治三十年(1897年)佐世保線鐵路開通、全面轉為由有田車站進行鐵路運輸之後。
德國化學家瓦格納的技術革新貢獻
談到這個時期為日本陶瓷業界技術改革開創先河的人物,絕不能忽視受聘外籍化學家戈特弗里德・瓦格納(Gottfried Wagener,1831–1892)的存在。 事情要回溯至瓦格納來到有田的前一年,明治二年(1869年)歲末,自英國祕密留學歸國後寄宿於久富與平處的石丸虎五郎(後改名安世,對我國電信技術的普及貢獻卓著),與兩年後作為岩倉使節團一員遠赴歐美的本藩士久米邦武(1839–1931),兩人出面牽線,於有田的久富宅邸迎請英國礦業工程師莫里斯(Morris),並與郡令百武十、深川榮左衛門、深海墨之助與竹治兄弟,以及辻勝藏等人舉行懇談。此行是為了讓莫里斯針對伊萬里郊外山代地區的採煤、以及有田泉山的採石方法提供建言。席間談及陶瓷製作技術時,石丸與久米雖然對傳統工藝仰賴經驗與直覺感到佩服,卻也深感有田的陶瓷從業者對科學知識的極度匱乏,進而力陳引進科學知識的必要性。
在石丸虎五郎的穿針引線下,有田成功聘請了當時身在長崎的瓦格納(Gottfried Wagener)。隔年,明治三年(1870年),瓦格納與鍋島藩簽訂了契約。雖然他停留的時間僅有短短半年,且部分技術未能立刻實用化,但他為引進燃煤窯、以廉價氧化鈷取代自中國傳入的青花鈷料(吳須),以及利用石膏模具進行量產等方面開闢了嶄新的前景。此外,瓦格納還傳授了在本窯(指在素燒胎體施釉後,以最高溫燒成)中讓紅、黃、綠色發色的「釉下彩」技術(當時釉下彩顏料僅有青花吳須一種,即青色),以及黃金分解游離的技術。前述的年木庵喜三當時雖已大致成功試製出釉下彩,但瓦格納為此技法提供了科學理論依據,並進一步擴增了數種色彩表現。這不僅為陶瓷業界,也為我國引進了最前沿的理化學知識。
瓦格納在化學工業界的現代化發展中,同樣做出了卓越的貢獻。
傳統窯燒技藝的新高度
《肥前陶瓷史考》中記錄了以往全憑直覺與經驗燒窯的情形,在此引述介紹: 「自燜火慢燒(練らし焚き)、大火急攻(攻め焚き)、到揚火(提溫)、看火照(色見)為止,無一不需要高度熟練的技藝。無論是多麼精美絕倫的美術作品,作為製作工序最後關卡的這道燒窯程序,其火候拿捏難度可說是千載一時。因此,在此行業的各類工匠中,負責燒窯的人向來最為自視甚高;在點火燒窯期間,當窯元當主送來伙食便當時,只要菜色稍有不合胃口,他們便會毫不留情地隨手砸棄。」
俗話說「一燒窯、二黏土、三拉胚」,這段軼事正說明了相較於製土與成形工藝,作為最後關鍵環節的「燒窯」是多麼受到重視。逐步提升窯內溫度的過程,正是燒窯專門工匠展現身手的時刻。如今雖有瓦斯窯的全自動控制,只要不停電就毫無問題;但在當時,燒壞器物卻是關乎生計的大事,成品良率(歩留まり)是眾人最為關切的核心。在陶瓷燒製中,即便是現代也仍有約 10% 前後的燒損率,而磁器比起陶器承擔的風險又更高。
隨行而來的久米邦武,見到年木庵・深海喜三(深海兄弟之父,即後來的平左衛門)以匣缽內部形成接近真空狀態燒製的「極真燒」技法,燒出高達六尺(約 180 公分)的大花瓶時雖感震驚,卻也發表感言道:「有田的陶工雖具備如此大膽且精巧的技術,但這純粹只是經驗與熟練累積的成果;其理化學知識近乎零分,甚至連瓷質內部會產生氣泡的空氣原理都渾然不知。」
廢藩置縣後的陶業自由化、品質危機與最終突破
明治四年(1871年)實施廢藩置縣後,任何人都能自由經營窯元或赤繪屋(釉上彩業)。然而,隨之而來的粗製濫造與削價拋售嚴重威脅到有田燒的信譽,因而訂立了名為「陶業盟約」的規章。此盟約明令禁止窯元採用不經素燒便直接施釉的「生掛(生坯施釉)」技法以確保品質;在實用品方面,則限制各地區窯元與窯場可製作的器形品種,以遏制惡性競爭。若某處窯元製作蓋飯碗,其他地區的窯元便不得仿製同款碗形。違規仿製的窯元將被處以罰金,自主管制相當嚴苛。曾有仿製窯元辯稱「這件器形較淺,所以是盤子」,卻被嚴厲駁斥為「這根本是指鹿為馬」,最終只得無奈繳交罰款,這段令人啼笑皆非的軼事足見當時管理的嚴格。
另一方面,赤繪加工業者的技術水平也出現了顯著落差。瓷器製作向來採取分工體制,原本由窯元統籌調度各環節經驗老到的工匠,只要其中任何一道工序有所疏忽,成品品質便會大打折扣。由於最後的裝飾工序——釉上彩繪屬於外包製作,若缺少完善的事前圖稿設計,製品品質便極易淪於粗製。半路出家的窯元與赤繪屋如雨後春筍般湧現,正是引發粗製濫造的根源。江戶時代的釉上彩繪業者原本遵循單傳制度,全鎮僅有十六家,此時卻暴增至八十家,導致技藝水平良莠不齊。順帶一提,釉上彩繪中不留留白、將整面塗滿的技法,一方面因黑、棕、群青等色彩搭配深得歐美人士喜愛而一度流行,另一方面也因恰好能遮掩泉山陶土的雜質缺點,在當時收到了極佳的效果。
對出口業者而言,西式餐盤的製造長年以來都是一大難題。為了讓盤底平整,業者曾在器底圈足內側放置支撐物(支釘疊燒,ハリ積み),或是製作成雙重圈足,以此來防止盤面中心凹陷。然而,這樣做不僅會留下支釘痕跡(目跡),也使器物變得沉重,外觀顯得不夠俐落精巧。這種不斷嘗試與摸索的過程一直持續著,直到大正初期日本陶器(即後來的則武,Noritake)燒製出大致符合歐洲標準的平整十吋盤為止。儘管有田在技術研發上歷盡艱辛、苦心孤詣,開拓了日本西式餐具的萌芽期,最終成果卻未能由有田收穫。然而諷刺的是,有田出身的江副孫右衛門後來出任日本陶器的工廠廠長,在經營者大倉孫兵衛與大倉和親父子的強力支持下克服了這道難關,讓西式餐具透過正式的出口貿易實現了飛躍性的發展。至於雙方成敗的原因,將在後續章節再作詳述。
重點整理,依年代順序
- 慶應四年/明治元年(1868)——有田燒領袖深川榮左衛門真忠等九人聯名向藩廳請願,成功將海外貿易鑑札(許可證)增加至十張,開啟明治維新期有田陶業的近代化改革。
- 明治二年(1869)——石丸虎五郎(後改名安世)與久米邦武自英國密航留學歸國,兩人在有田的久富宅邸宴請英國礦業工程師莫里斯(Morris),商議採礦與陶瓷技術改良事宜,為引進科學知識奠基。
- 明治三年(1870)——有田郡令百武兼貞奉藩命,設立「伊萬里商社」,統一品牌推廣有田燒,並在長崎、江戶(東京)、橫濱設立分店,展開直銷;同年德國化學家戈特弗里德·瓦格納(Gottfried Wagener)與鍋島藩簽約,赴任指導技術革新。
- 明治四年(1871)——廢藩置縣實施,伊萬里商社宣告解散,粗製濫造與削價競爭的亂象再度抬頭,有田燒品質面臨危機,因此訂立「陶業盟約」。
- 明治三十年(1897)——佐世保線鐵路開通,有田站啟用並全面改以鐵路運輸,「有田燒」之名才作為獨立品牌正式確立,與「伊萬里燒」的稱呼正式區隔。
【日文原文対応】
慶応四年(1868)三月、明治開化期の有田のリーダーだった八代深川栄左衛門や窯焼き平林伊平らは、決死の覚悟で藩庁へ申し入れ、田代商会独占の海外貿易の鑑札を首尾よく十枚に増やすことに成功した。いずれも有田内山地区である泉山の深海平左衛門(喜三)、百田多兵衛、鶴田次兵衛、上幸平の石川太左衛門、大木の平林伊平、本寺平の八代深川栄左衛門、武田弥吉、赤絵町の富村森三郎、岩谷川内の山口伊右衛門の九名であった。
富村は上絵付業(赤絵屋)で、さすがに運筆も絵の具の発色も優れた製品を今日散見することが出来る。「肥前有田、富村製」の銘款が入っている。深川、平林は、田代商会と競争しながら、それぞれ長崎や横浜に支店を設け、輸出に大きな夢をふくらませていった。深川は深川造、あるいは日肥山深川造、平林は肥蝶山平林造の銘がある。肥蝶山は、“ひちょうざん”と読み、肥前磁器の産地を意味するものである。
輸出を拡大するために、各窯元は洋食器の開発を始めた。平林が長崎の蘭医の注文により、揃いの洋食器を製作したりして、横浜の外人居留地からの注文も徐々に増えてきた。有田焼は、わが国における洋食器開発の黎明期を迎えたのである
後でも詳しく触れるが、リム付きのフラットな洋食器はサイズが大きくなればなるほど歪みやすく、実用品として薄く、軽く製作しなければならないので困難を極めた。楕円の皿も必需品で、注文に応じるには手を焼いた。泉山だけの陶土では可塑性がなく、底が水平にならないで傾ちる習性や、硫化鉄を多く含んでいるので鉄分が黒子のように出てしまい、地肌も元来が灰青色である。欧州の陶業地のような純白で生地の底面がフラットな洋食器と対抗するには容易ではなかった。
とうぶんは異国じょうちょを醸し出す多彩で過密な意匠で対抗するよりほかなかったのかもしれない。泉山の原料を用いた生地は、装飾美を追求するキャンバスとしては味わい深いものだったが、日用品、とりわけ海外の市場で洋食器として販売を展開するには不向きであった。以後、泉山の原料にこだわりながらも、それを補って余りある、意匠に優れた製品を生み出していこうという機運に効果的に働いたのではないだろうか。
伊万里焼と有田焼の違いを尋ねられることが多いが、この時期は流通の改革が進められたので、その疑問を解く背景説明も兼ねて述べたい。
江戸初期には、肥前地区、とりわけ有田周辺でも唐津系の陶器も磁器も併せて焼かれていた時期があった。肥前磁器の産地には、有田焼のみならず、松浦藩の平戸・三川内焼があり、大村藩には波佐見焼がある。消費地から見れば、肥前産の陶器も磁器も、すべて伊万里焼とする混同があった。生産高や流通量は圧倒的に有田焼が主であるが、つまり伊万里港から積み出された焼き物は、有田産の磁器以外にも陶器や他藩の焼き物まで含まれていたのである。ただし、有田焼は紛れもなく伊万里から積み出されていたのである
であり、伊万里港に出向き全国各地に販売していた商人は有田焼を伊万里焼として特定していたので、一般論として、有田焼は伊万里の港から出荷されていたので伊万里焼という名前が付いたという説明もあながち外れてはいないのである。
伊万里港周辺に産地は形成されていない。近郊で藩御用の鍋島焼が焼かれていたが、鍋島は一般市場に出回ることはなく、論外である。 有田焼の名前がブランドとして確立するのは明治三十年(一八九七)、佐世保線が開通し、有田駅からの鉄道輸送に切り替わるまで待たなければならなかった。
明治三年(一八七〇)、藩命により有田郡令・百武十兼愷(明治の洋画壇の先駆者・百武兼行の父)は、有田焼の品質維持、価格の安定や窯元の保護や統制を目的として、新たに「伊万里商社」を設け、窯元の直売や商社の介入を排除し、長崎、江戸、横浜には支店を開設し、市場に向け直売を開始した。後述する製陶技術者でもある川原忠次郎(一八四九〜八九)は、二十二歳の若さで横浜商社主任に任じられた。
大阪でも、それまでの紀州藩の独占販売を改め、伊万里焼としてのブランドを独自に広め、市場の動向も直接入手できる体制を固めていった。
焼き上がった製品は、有力窯元と商社で構成する判定委員が格付け評価し、安定した価格と品質の向上に効果があった。構成員の主なる人物は、評価員に川原善八、深川栄左衛門、支配人に平林伊平、元締役に手塚亀之助らが名を連ねている。伊万里商社はよく統制された機構で、一定の成果が上がった。しかし、明治四年(一八七一)の廃藩置県で解散し、粗製濫造と乱売がまた頭をもたげ始めた。
この時期、わが国窯業界の技術的な改革に先鞭をつけたお雇い外国人の化学者ゴットフリード・ワグネル(一八三一〜九二)の存在を挙げねばならない。 ワグネルが有田に来る前年に話は遡る。
明治二年(一八六九)の暮れ、イギリス密航から帰国後、久富与平のところに寄宿していた石丸虎五郎(後、安世。わが国の電信技術の普及に功績があった)と、二年後に岩倉具視使節団の一員として米欧へ旅立つ本藩の久米邦武(一八三九〜一九三一)の斡旋で、有田の久富邸に英国人鉱山技師モリスを迎え、郡令・百武十のほか、深川栄左衛門、深海墨之助と竹治兄弟、轟勝蔵らと懇談した。モリスが、伊万里郊外の山代の採炭のことや、有田泉山の採石方法を助言するためであった。席上、陶磁器製作の技術に話が及んで、伝統技術が経験と勘に依るものであることに感心しつつも、石丸や久米は有田の陶業家が科学についていかに無知であるかを痛感し、科学知識の導入の必要性を論じた。
それまでの勘と経験に頼った窯焚きのことが、『肥前陶磁史考』に記されているので、紹介する。
「練らし焚きより、攻め焚き、揚げ火、揚げ見(色見)に至るまでのが甚だ熟練を要するのである、たとひ、いかなる美術的作品とても製作工程の終点たるこの窯焚きが千番に一番の兼ね合いである。故に斯業の職人中にてもこの窯焚きなる者が、一番誇っていた者で、それは火入れ中、窯焼き(窯元)から貰い膳(料理)を持ち参せし時、少しく不味いお膳でも添えであれば、彼等は容赦なく打ち捨てたものである」
「一に窯焚き、二に土、三にろくろ」といわれ、製土と細工に優先して、最後の詰めである窯焚きがいかに重要視されたかが分かる挿話である。窯の温度を上げていく過程が窯焚きを専門にする職人の腕の見せ所であった。今でこそ、ガス窯による全自動制御で停電さえしなければ何の問題もないが、当時は窯の焼き損じは死活問題であり、歩留まりが最大の関心事であった。陶磁器焼成においては、今でも十パーセント前後は焼き損じが出るのであり、さらに陶器に比べて磁器はリスクが大きい。
同行して来た久米邦武は、年木庵・深海喜三(深海兄弟の父であり、後の平左衛門)によってサヤ(坩堝)の中が真空状態になって焼き上げられる極真焼きで焼き上げた六尺(約百八十センチ)の大花瓶に吃驚するものの、「有田の陶工が斯く大胆で精巧な技術を具有するも、是は只経験熟練の結果で、理化学の知識は零点で磁質に泡をなす空気さえ知らなかつた」と感想を述べている。
石丸虎五郎の斡旋で、長崎に来ていたワグネルの招聘が実現し、翌年的明治三年(一八七〇)、ワグネルは鍋島藩と契約を結んだ。滞在は半年間という短期間ではあったが、すぐには実用化しなかったものの、石炭窯の導入や、中国渡来の染付の顔料である呉須に代えて安価な酸化コバルトの仕様や石膏型による量産化の展望を開いた。またワグネルは、赤、黄、緑を本窯(素焼き生地に釉を掛け最高温度で窯を焚くこと)で発色させる釉下彩(当時、下絵付の顔料は呉須で、青色だけだった)や、金の分解遊離の技術を伝授した。先の年木庵喜三は既に釉下彩をほぼ成功させていたが、科学的にこの技法を裏付けし、更に数種の色相が加わった。窯業界のみならず、わが国に最新の理化学をもたら
したワグネルは、化学工業界の近代化においてもその貢献は顕著であった。 明治四年、廃藩置県が施行され、誰もが自由に窯元にもなれ、赤絵屋(上絵付)も営むことができるようになった。しかし、粗製濫造や乱売が始まり、有田焼としての信用に関わるということで、「陶業盟約」なるものが制定された。この盟約には、窯元に対しては素焼きをせずに、釉薬をそのまま施す「生掛」を禁じて品質を維持し、実用品においては、製作する品種をそれぞれの地区の窯元、窯場で制限し、過当競争を抑えた。ある窯元が蓋碗を作れば、他の地区の窯元が真似して同じ蓋は作れない。模倣した窯元には罰金が科せられ、この自主規制は寛烈であった。模倣した窯元が「これは浅いので盤である」などと抗弁するが、「それは鹿を馬と言うようなことだ」とやり込められ、しぶしぶ罰金を払う笑えない逸話が物語っている。
一方、赤絵加工業者の技術のレベルも格差が出てきた。元來、磁器製法は分業化され、それぞれ手慣れた職人を配置して、總合的に指揮するのが窯元なのだが、作業工程上、いずれかがおろそかになれば、出來上がりは良くない。裝飾の最後の行程である上絵付は外注であったので、下絵圖案など が 準備されていない製品は、勢粗雑になりかねない。にわか窯元や赤絵屋の出現で粗製濫造が始まったのである。江戶期には、上絵付業者は一子相傳と決められ十七軒しかなかったのだが、一擧に八十軒も增え、品質の巧拙に格差が廣がってきた。ちなみに、上絵付で余白をとらずに塗りつぶすような技法がとられたのは、黑や茶、群青の色の取り合わせが歐米人に好れたので一時流行したのだが、實は泉山陶土の缺點を補うことと相まって功を奏した時期もあった。
輸出業者にとって、洋食皿の製造は永年の懸案になるものであるが、底をフラットにするために高台裏に支え(支脚積み)をしたり、高台を二重にすることによって、皿の中心部分の凹みを防いだ。しかしながら、それでは目跡が残るし、重くもなり、あまりスマートな仕上がりではなかった。大正初期に日本陶器(後のノリタケ)のフラットな十インチ皿がほぼ欧州の規格を満たすまでに試行錯誤が続いた。日本における洋食器の揺籃時代を有田が苦心孤詣して開発してきたにもかかわらず結実することはなかった。しかし、有田出身の江副孫右衛門(一八八五〜一九六四)が日本陶器の工場長に就任し、オーナーの大倉孫兵衛・和親父子の強力なサポートもあり、この大きなハードルを乗り越え、洋食器の本格的な輸出によって飛躍的に発展していったことは皮肉なことであった。彼我の成敗の理由は項を改めて詳述しよう。

